| Наименование марки: | LHTi |
| Номер модели: | Titanium disc |
| МОК: | 1 шт. |
| Цена: | usd 20-30/kg |
| Условия оплаты: | Л/К, Д/А, Д/П, Т/Т, западное соединение |
| Способность к поставкам: | 5000 штук в месяц |
Заказной титановый диск: от чертежа до детали
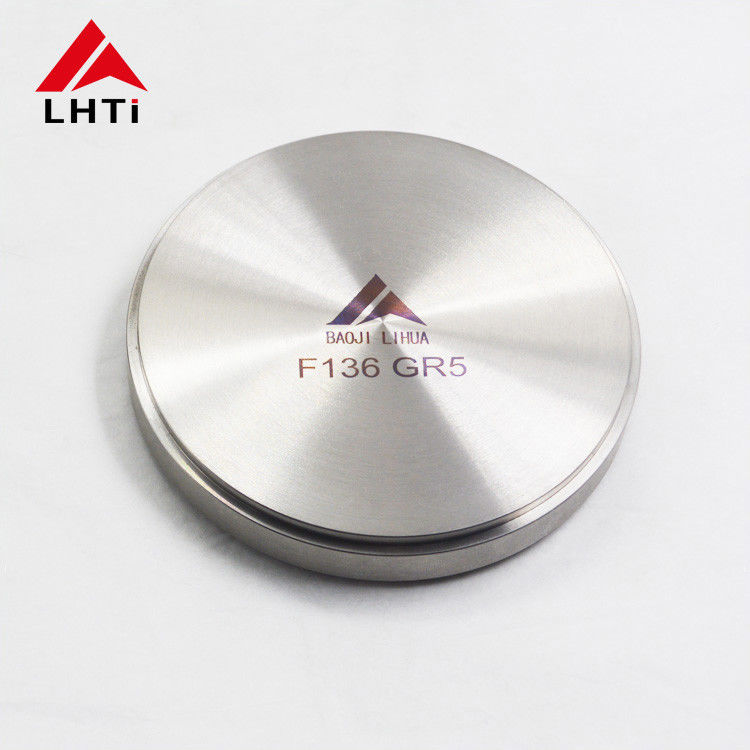
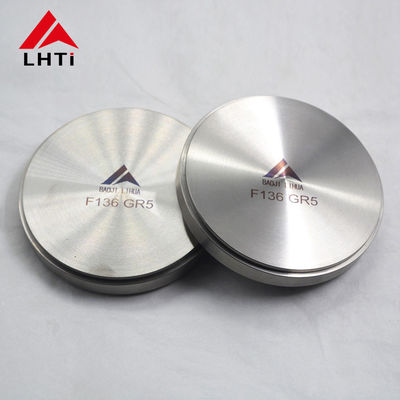
Заказной диск — это тот случай, когда страница продукта не может быть спецификацией. Диаметр, толщина, марка и отделка — все открыто, и единственным документом, который говорит, что требуется, является чертеж, прилагаемый к запросу. Этот диапазон охватывает диски диаметром от 150 до 1300 миллиметров, полированные и серебристые на вид, обработанные по требованию, и разница между подходящей деталью и переделанной почти всегда заключается в том, что не было сказано на чертеже.
Два чертежа одного и того же диска могут описывать совершенно разные работы. Один показывает диаметр, толщину и слово «обработанный»; другой показывает базу, предел биения, значение плоскостности по всей поверхности и обозначение Ra на уплотнительной поверхности. Первый — это заготовка с чистыми поверхностями; второй — готовая деталь, и ее цена отражает вторую операцию, проверку и риск.
По этой причине полезное, что покупатель может сделать перед запросом цены, — это прочитать чертеж так, как его прочитает цех: найти базу, определить, какие размеры имеют допуски, а какие подпадают под общую заметку, и проверить, что каждое требование может быть фактически измерено на детали. Допуск, который нельзя проверить, становится разговором при доставке, а не при заказе.
| Обозначение на чертеже | Что это контролирует | Если это отсутствует | Рабочий стандарт |
|---|---|---|---|
| Диаметр с допуском | Подходит ли деталь к своему посадочному месту | Цех работает по общему допуску | Указать, плюс-минус 0,1–0,5 мм в зависимости от размера |
| Толщина | Высота стопки и масса | Толщина меняется с каждым проходом поверхности | Номинал плюс припуск на отделку |
| Плоскостность | Не качается ли диск при установке | Полированный, но изогнутый диск проходит | Число по всей поверхности, а не по ободу |
| Биение относительно базы | Концентричность обода к отверстию | Деталь вращается не по центру | Указать базу, затем предел биения |
| Шероховатость поверхности | Уплотнение, внешний вид, чистота | Отделка — это то, что оставил последний инструмент | Значение Ra и к каким поверхностям оно применяется |
| Состояние кромки | Обращение и уплотнение прокладки | Острая кромка, заусенец в ящике | Фаска или радиус, размер, без заусенцев |
Большинство больших дисков поставляются в виде заготовок с припуском на обработку, обычно от пяти до десяти миллиметров с каждой стороны, чтобы покупатель мог обработать их на своих станках и по своим приспособлениям. Это более дешевый и гибкий вариант, и он возлагает окончательную ответственность за размеры на покупателя.
Готовый диск перекладывает эту ответственность на поставщика. Это также делает решение о толщине окончательным: как только поверхности достигнут готового размера, не остается припуска для исправления изгиба, и любое снятие напряжений должно произойти до последнего прохода. Если диск достаточно толстый, чтобы быть изготовленным из поковки, укажите это, потому что технологический маршрут и проверка отличаются от заготовки из листа.
Диаметр и толщина — дешево удерживаются. Плоскостность, параллельность и биение на диске метрового диаметра — нет, потому что они зависят от станка, приспособления и количества снятого металла, а не от осторожности оператора. Плоскостность в одну десятую миллиметра на поверхности 1300 миллиметров — это другой класс работы, чем то же число на 150 миллиметрах, и цена должна это отражать.
Когда чертеж накладывает несколько жестких требований на одну и ту же поверхность, стоит спросить, все ли они функциональны. Обозначение биения на ободе, который нужно только брать руками, — это затраты без выгоды; обозначение плоскостности на поверхности, которая несет прокладку, — нет.
Полированная серебристая отделка наносится последней, после того как размеры приняты, потому что полировка снимает металл и может вывести жесткую толщину за пределы допуска по ободу. На заказном диске стоит указать, какие поверхности полируются и с какой отделкой, и так же стоит указать, какие поверхности нельзя полировать, например, поверхность, которая будет склеиваться или свариваться позже.
Кромки имеют большее значение, чем кажется. Диск такого размера тяжелый, и его переносят с помощью строп и подъемников, а острая кромка режет как стропу, так и облицовку ящика. Фаска или радиус, указанные с размером, стоят недорого на станке и экономят на повреждениях при транспортировке от цеха до места использования.
Для первой статьи запросите отчет о размерах, в котором перечислены элементы чертежа и измеренные значения, а не сертификат, который гласит, что деталь находится в пределах допуска. Отчет — это то, что показывает, какое обозначение было интерпретировано как, и это документ, который предотвращает повторение того же спора при втором заказе.
Маркировка должна содержать марку и номер плавки, и она должна быть нанесена там, где она не будет удалена механической обработкой или полировкой. На полированном диске это обычно означает обод или внутреннюю поверхность, а не готовую поверхность, и это должно быть согласовано до упаковки деталей, а не после.
Большие диски отправляются в фанерных ящиках, заблокированных так, чтобы полированные поверхности не касались ящика или друг друга, с указанием массы снаружи. Где несколько дисков разных размеров путешествуют вместе, ящик должен быть уложен так, чтобы самый большой не опирался на самый маленький, и где отделка критична, поверхности должны быть разделены мягкой прослойкой, а не дном ящика.
| Операция | Что это держит | Где это решается | Что проверять |
|---|---|---|---|
| Выбор заготовки | Маршрут и припуск на склад | Перед цитированием, по толщине | Масса и припуск по чертежу |
| Черновая токарная и торцевая обработка | Удаление основной массы с ровным запасом | Первая операция | Припуск ровный с обеих сторон |
| Снятие напряжений, если необходимо | Плоскостность после снятия напряжений | Толстые диски из поковок | Плоскостность после цикла |
| Чистовая токарная обработка | Диаметр, толщина, биение | Вторая операция | Микрометр и индикатор |
| Элементы и кромки | Отверстия, фаски, радиусы | Детализация чертежа | Положение и снятие фаски |
| Полировка и маркировка | Отделка и прослеживаемость | Последний шаг, после проверки | Отделка по компаратору, маркировка читаема |
Заказной диск, который выполняется без переписки, гласит: чертеж с базой и допусками, марка с ее номером UNS, является ли диск заготовкой или готовой деталью, припуск на обработку, если это заготовка, полируемые поверхности с их отделкой, обработка кромок, положение маркировки, отчет о проверке первой статьи и требование к упаковке. Все остальное на этой странице — это диапазон, а диапазон — это не инструкция.
![]()