| Наименование марки: | LHTI |
| Номер модели: | LH-12 |
| МОК: | 10 кг |
| Условия оплаты: | L/C,D/P,T/T,Western Union,paypal и т. д. |
| Способность к поставкам: | 50000 кг в месяц |
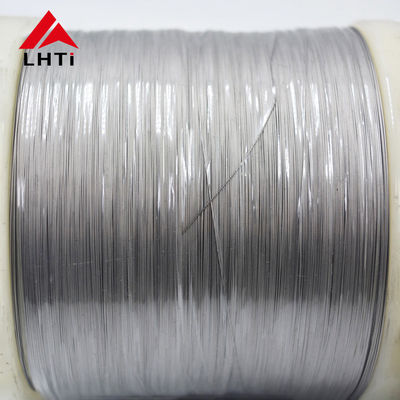
2.4 мм титановая TIG проволока: посадка, подача и отделка
Большинство титановых сварочных ячеек останавливаются на одном диаметре присадочной проволоки и придерживаются его. Эта страница посвящена самому часто выбираемому размеру и трем факторам, которые этот диаметр фактически контролирует: достигает ли проволока соединения, подается ли она без изгиба и как выглядит готовый валик.
Почему 2.4 мм становится стандартным размером
При диаметре 2.4 мм, примерно три тридцать вторых дюйма, проволока достаточно жесткая, чтобы ее можно было вручную вдавить в соединение без отклонения, и достаточно тонкая, чтобы ручной горелкой ее можно было расплавить в диапазоне от 90 до 130 ампер, используемом для нелегированного титана толщиной от 3 до 6 мм. Уменьшите диаметр, и проволока изгибается до того, как достигнет плотного корня; увеличьте диаметр, и ток, необходимый для ее расплавления, начинает перегревать тонкие участки. Этот баланс является причиной того, что квалификации процедур так часто пишутся вокруг этого размера.
| Соединение и толщина | Диапазон тока | Почему этот диаметр подходит | Когда менять размер |
|---|---|---|---|
| Лист CP толщиной от 3 до 6 мм, стыковое соединение внахлест | 90-130 А | Заполняет небольшой зазор за один или два прохода | 1.6 мм при толщине менее 2 мм |
| Корень трубы с противодавлением | 80-110 А | Достаточно жесткая, чтобы достичь корня без отклонения | 3.2 мм для проходов заполнения толстостенных деталей |
| Ремонт литых или кованых деталей | 100-140 А | Быстро откладывает металл, поэтому тепловложение остается низким | 1.2 мм для косметического ремонта |
| Тонкостенная труба 1.5-2 мм | 45-70 А | Работает только в нижнем диапазоне | 1.6 мм легче контролировать |
| Орбитальная головка на трубе | 60-90 А | Подается через лайнер 2.4 мм без изгиба | 0.8 мм для головок с закрытой камерой |
Приведенные выше диапазоны тока являются отправными точками для работы с постоянным током, электрод отрицательный, с хвостовым экраном, а не настройками для копирования без тестирования процедуры. Титан плохо проводит тепло по сравнению со сталью, поэтому тот же ток, который подходит для пластины толщиной 4 мм, перегреет пластину толщиной 2 мм; таблица дает направление изменения, а не рецепт.
Две таблицы ниже отвечают на разные вопросы
Первая таблица читается от основного металла к присадочной проволоке: Grade 1 к ERTi-1, Grade 2 к ERTi-2, Grade 4 к ERTi-4, Grade 5 к ERTi-5, Grade 7 к ERTi-7, с минимальным пределом прочности на растяжение и текучести отложенного наполнителя рядом с каждым. Вторая таблица — это химия AWS A5.16, с номером UNS и пределами кислорода, азота, водорода, железа, алюминия, ванадия и палладия для каждого обозначения.
Ни одна из таблиц не является гарантией прочности соединения. Значения прочности на растяжение относятся к отложенному наполнителю, и соединение между нелегированными пластинами не может быть прочнее пластин, независимо от используемого наполнителя. Именно поэтому при работе с CP-титаном обычно используется недобор прочности наполнителя, а не перебор: более прочный наполнитель концентрирует напряжение в зоне термического влияния, а не распределяет его.
Прямые отрезки или катушка
Отрезки длиной один метр предназначены для горелки в руке. Они позволяют сварщику работать вокруг фланца, не таская податчик, и их легко содержать в чистоте, потому что каждый отрезок обрабатывается один раз. Катушки подходят для орбитальных головок и роботизированных ячеек, где проволока подается из лайнера и никогда не касается.
Проволока диаметром 2.4 мм создает большую нагрузку на лайнер, чем проволока диаметром 0.8 мм. Если лайнер рассчитан на более тонкую проволоку, катушка трется, поверхность истирается, и стружка попадает в ванну в виде включений. Подберите лайнер и давление прижимного ролика к диаметру и проверьте проволоку на наличие плоских участков после длительного протягивания.
| Что указать в заказе | Варианты на этой странице | Почему это меняет сварку | Как это проверяется |
|---|---|---|---|
| Обозначение присадочной проволоки | ERTi-1, ERTi-2, ERTi-4, ERTi-7 | Устанавливает химический состав ванны относительно основного сплава | Сертификат и PMI по прибытии |
| Диаметр и допуск | 2.4 мм, плюс или минус 0.05 мм | Контролирует захват подачи и плотность тока | Микрометр в трех точках |
| Длина или катушка | Отрезки по 1 м, катушки по 5 кг | Обращение и использование податчика | Количество штук и общий вес |
| Поверхность | Травленая или полированная | Остатки смазки являются источником пористости | Визуальный осмотр и отчет о травлении |
| Уровень сертификата | EN 10204 3.1 | Прослеживаемость для работы под давлением и в медицинских целях | Номер плавки соответствует партии |
Поверхность и обращение
Травленая — обычная сварочная поверхность: кислота удаляет оксид и остатки смазки за один шаг, а затем проволока упаковывается сухой. Полированная проволока ярче и легче подается в пограничном лайнере, но полировка — это механическая операция, и после нее необходимо проверить диаметр. Черная проволока все еще содержит смазку после волочения и является наименее подходящим выбором для соединения, которое будет подвергаться радиографическому контролю.
Протрите проволоку изопропанолом перед тем, как она попадет в горелку, и наденьте чистые перчатки. Отпечатки пальцев содержат хлориды и углерод, а на титане все это превращается в пористость или твердую альфа-фазу вдоль валика.
Примечания к заказу
Сначала укажите марку основного металла, потому что от нее зависит обозначение присадочной проволоки, затем диаметр и соответствующий ему допуск, затем форму, поверхность и уровень отчета. Если проволока предназначена для детали, работающей под давлением, укажите также код, по которому написана процедура, чтобы сертификат и процедура сварки касались одного и того же материала.
Изображения продукта
![]()