| Наименование марки: | LHTI |
| Номер модели: | LH-12 |
| МОК: | 10 кг |
| Условия оплаты: | L/C,D/P,T/T,Western Union,paypal и т. д. |
| Способность к поставкам: | 50000 кг в месяц |
Выбор титановой сварочной проволоки ERTi-1 и ERTi-2
Титановая сварочная проволока покупается по диаметру и продается на катушке, но выбирается по основному металлу, а две системы нумерации на рынке делают это сложнее, чем нужно. На этой странице рассматриваются нелегированные марки сварочной проволоки ERTi-1 и ERTi-2, как номер ERTi связан с номером Gr пластины или трубы, которую соединяют, как диаметр и поверхность влияют на дугу, и какие части блока спецификации ниже являются шаблонным текстом, а не фактом.
Номера ERTi и номера марок — это не одно и то же
ERTi — это обозначение сварочной проволоки из AWS A5.16, которая принята как ASME SFA 5.16. Gr — это обозначение материала из ASTM B265 для листа, B338 для трубы или B348 для прутка. ERTi-2 и Gr2 описывают одну и ту же химию с противоположных концов соединения: одно — это проволока, которая попадает в ванну, другое — это металл, который уже там находится. Заказ на поставку, в котором запрашивается проволока марки 2, является неоднозначным, поскольку марка 2 — это марка прокатного продукта, а соответствующая ей проволока — ERTi-2.
Нумерация тесно совпадает для нелегированных марок, и именно здесь начинается путаница. ERTi-1, ERTi-2 и ERTi-4 имеют те же диапазоны кислорода, что и Gr1, Gr2 и Gr4, поэтому сварщик, заказывающий тот же номер, обычно получает рабочую сварочную проволоку. Для легированных и палладиевых марок соответствие не автоматическое, и номер ERTi необходимо проверять по номеру UNS в сертификате, а не предполагать.
Соответствие сварочной проволоки основному металлу
Правило, которым руководствуются при выборе сварочной проволоки, заключается в том, что сварной шов не должен быть слабее или менее коррозионностойким, чем соединяемые детали. Несоответствие прочности — это нормально и безопасно; превышение прочности — нет, потому что более прочный шов на более мягком основном металле концентрирует напряжение на линии сплавления. Таблица ниже показывает минимумы, опубликованные для каждой марки ERTi, вместе с основным металлом, для которого она была разработана.
| Марка сварочной проволоки | Основной металл, для которого она разработана | Предел прочности на разрыв, мин. ksi [МПа] | Предел текучести, мин. ksi [МПа] | Когда это неправильный выбор |
|---|---|---|---|---|
| ERTi-1 | Gr1 нелегированный, UNS R50100 | 35 [240] | 20 [138] | Детали под давлением, требующие более высокой прочности |
| ERTi-2 | Gr2 нелегированный, UNS R50120 | 50 [345] | 40 [275] | Работа в соленой или восстановительной кислотной среде |
| ERTi-4 | Gr4 нелегированный, UNS R50130 | 80 [550] | 70 [483] | Приоритет — хорошая пластичность |
| ERTi-5 | Gr5 Ti-6Al-4V, UNS R56400 | 130 [895] | 120 [828] | Соединения разнородных CP с CP |
| ERTi-7 | Gr7 Ti-0.15Pd, UNS R52401 | 50 [345] | 40 [275] | Работа в азотной или окислительной среде |
Из этого следуют два практических вывода. Во-первых, сварка пластины Gr2 проволокой ERTi-1 дает соединение ниже прочности основного металла, что допустимо только в том случае, если расчетные допустимые значения получены от более слабого сварочного материала. Во-вторых, сварка Gr2 с Gr5 требует сварочного материала, подходящего для обоих, и это обычно ERTi-5, а не ERTi-2, потому что разбавление со стороны сплава доминирует в ванне.
Диаметр, форма и катушка соответствуют горелке, а не чертежу
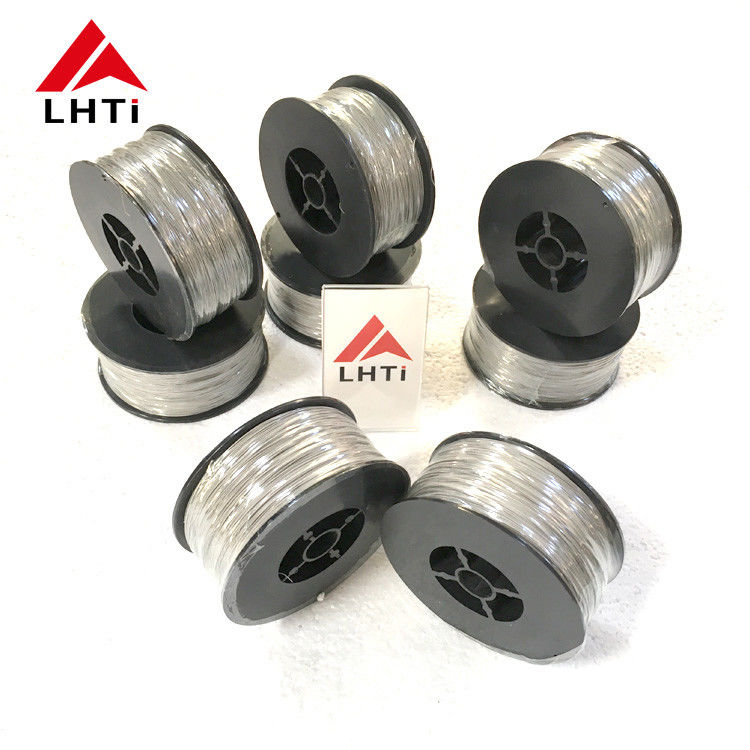
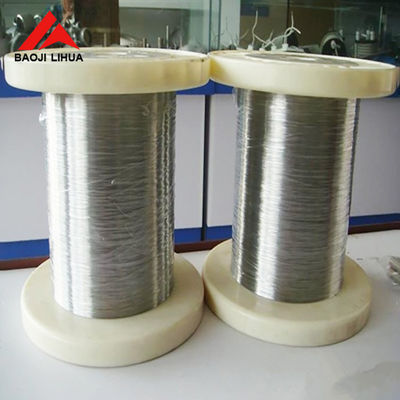
Эта страница предлагает проволоку диаметром от 0,8 до 5 мм в бухтах, на катушках и прямыми отрезками по 1000 мм, с травленой или полированной поверхностью. Диаметр выбирается исходя из толщины стенки и подготовки соединения: проволока, значительно превышающая зазор в корне, перекрывает зазор вместо его заполнения, а проволока, значительно меньшая, требует больше проходов и вносит больше тепла в деталь. Для тонкостенных труб полезный диапазон обычно составляет от 0,8 до 1,6 мм, а для толстых плит — от 2,4 до 3,2 мм.
Форма — это вопрос мастерской, который покупатели часто решают по цене. Катушка должна соответствовать ступице подающего механизма и ведущим роликам; бухта должна разматываться без образования изгиба, который мешает горелке; прямые отрезки предназначены для ручной работы и для орбитальных головок, которые не могут тянуть с катушки. Ошибка в этом не отражается в сертификате, она проявляется в виде простоя на участке.
Травленая или полированная, и почему ни одна из них не означает чистую
Травление удаляет оксид и альфа-слой, оставшиеся после волочения, и оставляет матовую серую поверхность с контролируемым количеством поглощенного водорода. Полировка придает яркую поверхность, которая подается более плавно и предпочтительна там, где проволока видна или где подающий механизм чувствителен к трению поверхности. Ни один из процессов не удаляет жир с пальцев, пыль или загрязнения с катушки, а титановая проволока быстрее, чем стальная, поглощает междоузельный кислород и водород из грязной поверхности.
Вот почему контроль партии важнее обработки поверхности. Катушка, которая находилась в открытом состоянии во влажной мастерской в течение месяца, — это не тот же сварочный материал, что и из герметичного пакета, даже с тем же сертификатом. Запросите метод упаковки, влагопоглотитель и номер партии, а отчет храните вместе с катушкой.
Чтение блока спецификации на этой странице
Блок выше описывает продукт, который внутренне противоречив, а данные таблицы являются надежными. Заголовок упоминает ASTM F136 и F1341 наряду с TI-6AL-4V, но F136 — это спецификация прокатного материала для имплантатов Ti-6Al-4V ELI, а F1341 охватывает нелегированную титановую проволоку для хирургических имплантатов; ни одна из них не является спецификацией сварочной проволоки, которой является AWS A5.16. Строка «Название продукта» запрашивает ERTi-1 и ERTi-2, строка «Марка» перечисляет только марки 1 и 2, а строка «Материал» указывает чистый титан, поэтому атрибуты описывают нелегированную проволоку CP. Формулировка «сплав» в заголовке относится к строке ERTi-5 таблицы, а не к этой паре марок.
Таблица химического состава ниже — это список состава AWS A5.16 с номерами UNS R50100 для ERTi-1, R50120 для ERTi-2, R50130 для ERTi-4, R56400 для ERTi-5 и R52401 для ERTi-7. Эти номера должны быть указаны в сертификате завода-изготовителя. Сертификат, цитирующий номер UNS, которого нет в этом списке, не является сертификатом A5.16, независимо от того, что написано в заголовке.
| Что заказывать | Как это написать | Если это упущено | Кто проверяет | Обычная ошибка |
|---|---|---|---|---|
| Марка и стандарт | ERTi-2 по AWS A5.16 | Завод отправляет ERTi-1 | Сертификат и этикетка на катушке | Использование марки 2 в качестве названия сварочной проволоки |
| Диаметр | 2,4 мм, класс допуска | Изменение подачи и сгорания | Микрометр, три точки | Заказ 3,2 мм для стенки 2 мм |
| Форма | Бухта, катушка или 1000 мм прямая | Не подходит для горелки | Проверка катушки и длины | Тип катушки не соответствует подающему механизму |
| Поверхность | Травленая или полированная и очищенная | Пористость и блуждание дуги | Визуальный осмотр и шероховатость | Предположение, что полировка означает чистоту |
| Данные партии | Химический состав, предел прочности на разрыв, влажность и упаковка | Отсутствие прослеживаемости | Проверка отчета при приемке товара | Один отчет для нескольких партий |
Примечания к заказу
Укажите марку сварочной проволоки со стандартом, диаметр с его допуском, форму с типом катушки, состояние поверхности и данные партии, требуемые в отчете. Укажите также основной металл, чтобы поставщик мог выявить несоответствие до того, как проволока будет вытянута. Для медицинских или аэрокосмических работ добавьте требование прослеживаемости в заказ на поставку, а не предполагайте, что сертификат с указанием марки достаточен.
Изображения продукта
![]()