| Наименование марки: | LHTI |
| Номер модели: | LH001 |
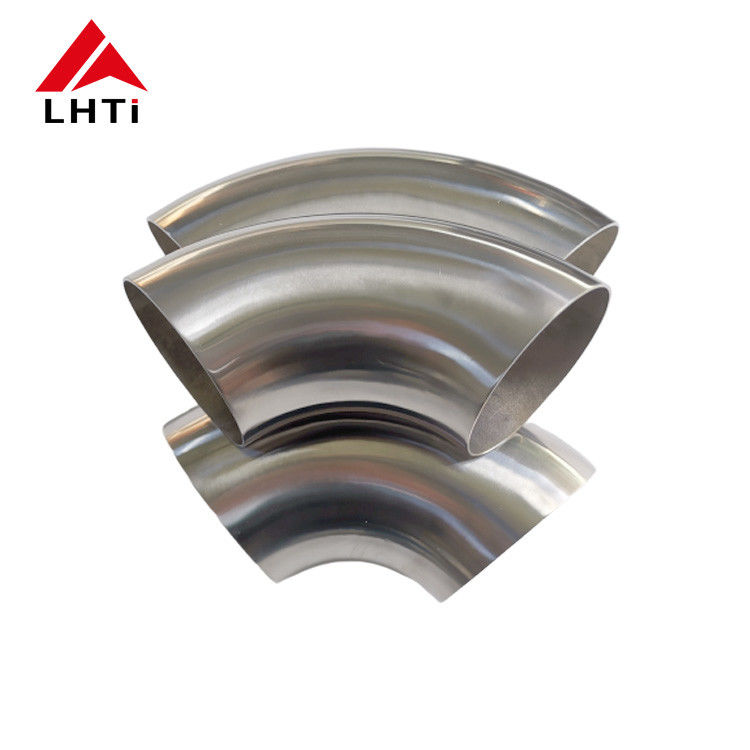
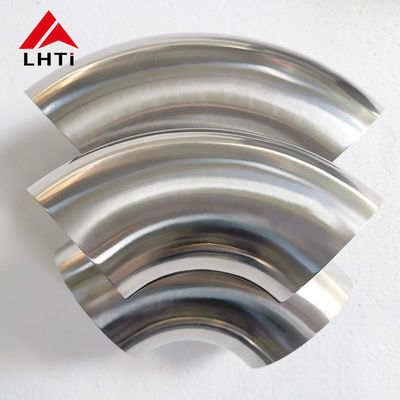
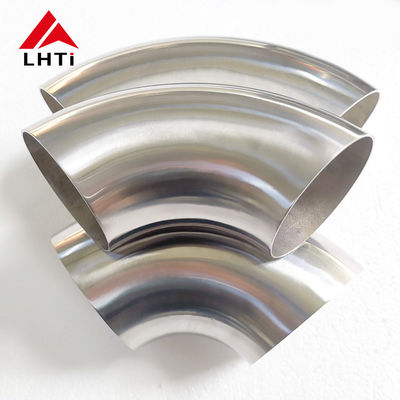
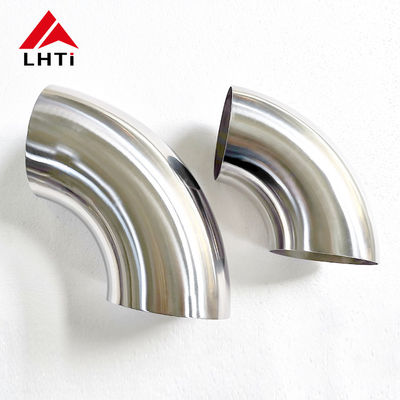
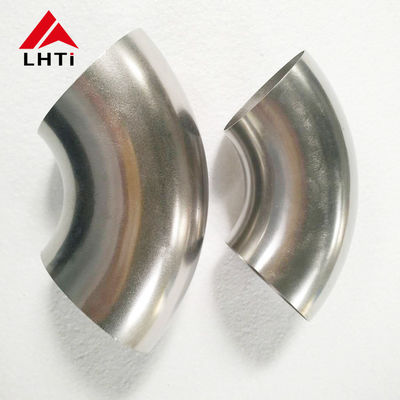
Титановый коленчатый патрубок Gr2 с оправкой, изгиб на 90 градусов
Коленчатый патрубок с оправкой — это разница между трубой, которая течет, и трубой, которая морщится. Когда тонкостенная титановая труба протягивается вокруг формы без внутренней поддержки, внутренний радиус складывается, и сечение становится овальным, а при толщине стенки выхлопной трубы 1,5 мм это повреждение необратимо. Коленчатый патрубок с оправкой использует сегментированную шаровую оправку внутри трубы, прижимную шайбу за формой и прижимную головку, удерживающую внешнюю сторону, чтобы металл тек, а не сминался. Эти изгибы на 90 градусов изготавливаются из трубы Gr2 с наружным диаметром от 1,5 до 2 дюймов и толщиной стенки от 1,2 до 3 мм в соответствии с размерами ASME B16.9 и ASTM B363.
Что на самом деле делает оправка
Три инструмента разделяют работу. Оправка поддерживает внутреннюю часть изгиба, чтобы труба не сплющивалась. Прижимная шайба предотвращает накопление материала перед изгибом, что и вызывает морщины на внутреннем радиусе. Прижимная головка контролирует внешнюю стенку и вместе с наддувом подает материал в изгиб, чтобы внешняя стенка не истончалась сверх предела. Удалите любой из них, и результат будет измеримым: овальность увеличивается, истончение стенки увеличивается или появляются морщины.
| Геометрический элемент | Типичное значение | Что происходит, если оно не соответствует |
|---|---|---|
| Радиус осевой линии | 1D, 1,5D или 2D наружного диаметра | Более узкий радиус быстрее истончает внешнюю стенку |
| Истончение внешней стенки | Максимум от 10 до 12% на экстродосе | Ниже минимальной толщины стенки изгиб становится слабым местом |
| Овальность в изгибе | Максимум 5% | Некруглые концы не подходят к прямой трубе |
| Высота морщин на интрадосе | Максимум 0,5% от диаметра | Морщины задерживают конденсат и вызывают усталостные трещины |
| Допуск по углу | плюс или минус 0,5 градуса | Отверстия для фланцев и подвесок не будут совпадать |
| Длина прямой касательной | Минимум 1,5D с каждого конца | Недостаточно длины для зажима и сварки без деформации |
Почему Gr2 подходит для выхлопных работ
Gr2 имеет плотность 4,51 г/см3 против 7,85 для стали, поэтому титановая выхлопная система весит примерно на 40% меньше, чем стальная, которую она заменяет, а вес находится высоко и сзади, где это важно. Его теплопроводность низкая, что поддерживает горячими выхлопные газы и помогает катализатору запускаться, а стенка может быть тоньше, потому что титану не требуется запас на коррозию от конденсата. Оксидная пленка также приобретает соломенный и синий цвета, которые многие клиенты хотят видеть на видимом выхлопе, и эти цвета можно контролировать с помощью защитного газа и подводимой мощности при сварке.
Истончение стенки — это число, которое нужно указать
На изгибе на 90 градусов внешняя стенка истончается, а внутренняя утолщается; самое тонкое место находится примерно на 45 градусах изгиба. Стенка толщиной 1,5 мм, изогнутая по радиусу 1D, может потерять от 10 до 12%, поэтому в чертеже следует указать, является ли номинальная толщина стенки или минимальная толщина стенки после изгиба критерием приемки. Если минимальная толщина критична, начните с более толстой трубы или увеличьте радиус до 1,5D. То же правило применяется к обратным изгибам на 180 градусов, где эффект удваивается.
Диапазон и подготовка концов
Изгибы поставляются с гладкими, скошенными или раструбными концами. Гладко обрезанные концы подходят для орбитальной или стыковой сварки TIG к следующему прямому участку; скошенные концы используются там, где более толстая стенка требует корневого зазора. Каждый изгиб обрезается до касательной длины, указанной на чертеже, потому что короткий изгиб нельзя исправить на месте.
| Элемент | Поставляемый диапазон |
|---|---|
| Угол изгиба | 45, 90 и 180 градусов |
| Наружный диаметр | от 1,5 дюйма до 2 дюймов, другие размеры по запросу |
| Толщина стенки | от 1,2 мм до 3 мм |
| Радиус изгиба | от 1D до 2D |
| Отделка концов | Гладкая резка, скошенная или профилированная для раструбной сварки |
| Поверхность | Травленая и полированная, удален термический оттенок |
| Стандарт | Размеры ASME B16.9, фитинги ASTM B363 |
| Испытания | Отчет о размерах, PMI, испытание третьей стороной по запросу |
Подгонка и сварка
Титановые выхлопные и технологические трубы свариваются под аргоном с продувкой обратной стороны до уровня ниже примерно 50 ppm кислорода. Очистите обрезанные концы специальным инструментом из нержавеющей стали или карбида, никогда не используйте шлифовальный круг, который касался углеродистой стали, и держите зазор в соединении менее 0,2 мм. Прихватите в двух местах, проверьте угол по оснастке, затем завершите соединение, не нарушая продувку. Допустим серебристый или соломенный оттенок; синий или серый оттенок означает, что защита не сработала, и соединение следует вырезать, потому что загрязненный шов треснет при первом термическом цикле.
Инспекция, упаковка и заказ
Каждый изгиб проверяется на угол, радиус осевой линии, овальность и толщину стенки, а отчет о размерах прилагается к отгрузке. Положительная идентификация материала и инспекция третьей стороной доступны по запросу. При заказе укажите наружный диаметр, толщину стенки, угол, радиус осевой линии, отделку концов и стандарт, например, изгиб Gr2 на 90 градусов, 2 дюйма OD x 2 мм толщина стенки, 1,5D, гладкие концы, ASTM B363. Изгибы упаковываются в фанерные ящики с заглушками на концах, чтобы внутреннее пространство оставалось чистым во время транспортировки.